
Hvordan UV-lakkutskrift bygger dimensjonal tekstur på film
Flat blekkdekning og hevede, taktile overflateeffekter produseres av to forskjellige mekanismer, selv om begge starter på samme underlag. Standard utskrift legger ned en tynn, jevn film av fargestoff som tørker eller herder til en jevn tykkelse over hele arket. uv lakktrykk avsetter i stedet en klar eller pigmentert harpiks i kontrollerte, variable mengder, og herder deretter harpiksen nesten umiddelbart under ultrafiolett lys før den har en sjanse til å flate ut. Fordi harpiksen holder formen mens den herder, beholder det trykte området høyde, kantdefinisjon og overflatetekstur som et løsemiddelbasert eller vannbasert belegg rett og slett ikke kan holde. Denne forskjellen er lett å føle for hånd: før en finger over en konvensjonelt belagt glanset etikett og overflaten er jevnt glatt, mens et UV-teksturert område har tydelig detekterbare rygger, kanter eller korn som øyet fanger opp som et skifte i refleksjon selv før hånden bekrefter det.
På PET og lignende polyesterfilmer er dette viktig fordi basissubstratet er dimensjonsstabilt, men kjemisk inert overfor de fleste konvensjonelle belegg. UV-herdbare formuleringer er konstruert for å binde seg mekanisk og kjemisk til den inerte overflaten innen en brøkdel av et sekund etter eksponering, som er det som gjør multi-pass oppbygging mulig. Hver pass legger et tynt skall på toppen av det siste, og fordi herdingen er nesten umiddelbar, rekker filmen aldri å synke eller spre seg før neste lag går ned.
| Lagfunksjon | Typisk rolle i stabelen | Visuelt bidrag |
|---|---|---|
| Base flombelegg | Forsegler underlag, jevner ut overflateenergi | Ensartet glans eller matt foundation |
| Oppbyggingslag | Legger til målbar høyde i hevede soner | Taktil avlastning, preget følelse |
| Teksturlag | Introduserer overflateuregelmessigheter eller mønster | Kontrast i matt glans, korn, marmorering |
| Toppforseglingsstrøk | Beskytter nedre lag, justerer endelig glans | Ripemotstand, dybdeoppfatning |
Antall passeringer, viskositeten til hver harpiks og herdedosen mellom passasjer er de tre variablene som bestemmer om et ferdig ark leses som en subtil spot-glans aksent eller et sterkt preget, tredimensjonalt motiv. Fordi prosessen er helt additiv og lysdrevet, kan den justeres lag for lag uten å omarbeide hele presseoppsettet, noe som er en av grunnene til at filmomformere foretrekker den for korte og mellomlange dekorative serier.
Hvorfor forgyldte effekter avhenger av lagsekvensering, ikke bare metallisk blekk
En vanlig misforståelse er at et forgylt utseende kommer fra et enkelt metallisk blekkpass. I praksis er det metalliske utseendet på en Forgylt PET varmeoverføringsfilm er bygget av en sekvens: et slipplag, et reflekterende metallisert lag, et klebende lag, og deretter UV-lakkarbeidet som definerer hvor det metalliske bildet faktisk vil vises når det er overført. Lakken tilfører ikke selve metallet; den fungerer som en selektiv maske og en teksturbærer som bestemmer nøyaktig hvilke deler av det metalliserte laget som frigjøres rent på mottaksoverflaten under overføring, og hvordan disse delene føles og reflekterer lys når de er påført.
Fordi UV-lakk herder med skarp kantdefinisjon, kan fine linjer, liten serif-tekst og intrikate kantmønstre reproduseres i det metalliske laget med langt mindre utfall enn skjermbasert maskering tillater. Dette er spesielt aktuelt for etiketter og emballasje hvor et merke må leses rent både ved tett inspeksjonsavstand og hylleavstand.
Registreringsnøyaktigheten mellom det metalliserte laget og lakkmasken er den største enkeltfaktoren for ferdig kvalitet. Selv en liten forskyvning forårsaker en myk eller dobbel kant på det forgylte mønsteret, som er visuelt langt mer merkbart på en reflekterende overflate enn det ville vært på et flatt blekktrykk, siden lys fanger den feiljusterte kanten og trekker øyet direkte til den.
Lage marmor og organiske mønstre gjennom kontrollert UV-strøm
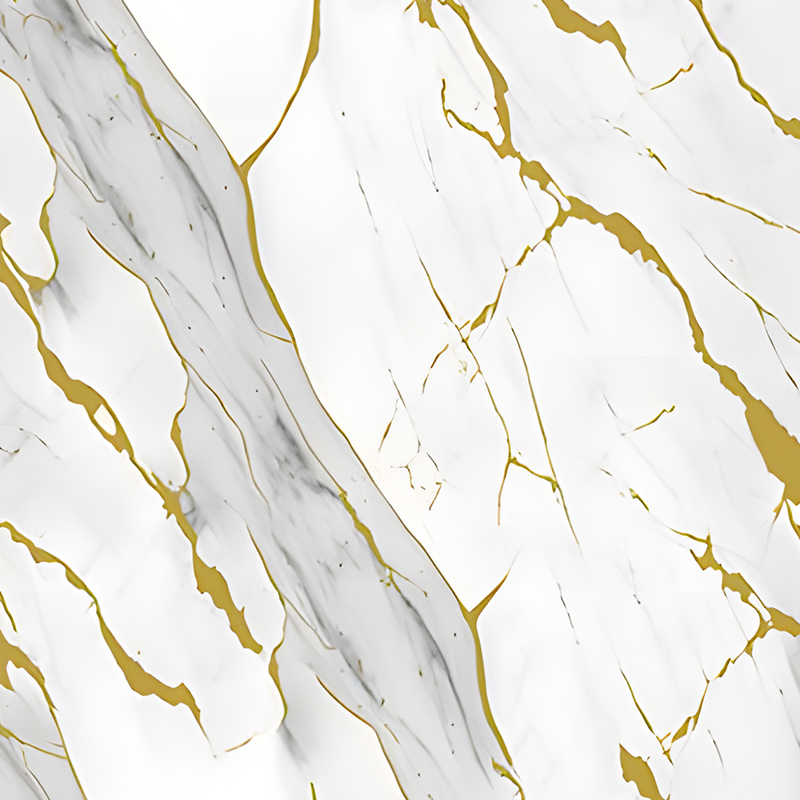
Marmormønstret UV-utskrift er avhengig av et kort vindu mellom når harpiksen avsettes og når herdelampen låser den på plass. I løpet av det vinduet samvirker tilstøtende våte avleiringer med forskjellig viskositet eller pigmentbelastning ved deres grenser, og produserer de årede, uregelmessige linjene forbundet med naturstein. Herding av harpiksen en fraksjon for tidlig gir en flat, jevn overflate uten åredannelse; Ved å herde det for sent kan mønsteret spre seg til det mister definisjonen helt. Å få et repeterbart marmorert resultat betyr å holde tidsvinduet stabilt over hele løpet, ikke bare på de første arkene.
Fordi effekten avhenger av levende interaksjon mellom våte lag i stedet for på en fast skjerm eller plate, er ingen to marmorerte ark noen gang piksel-identiske, noe som generelt blir sett på som en styrke for denne dekorasjonsstilen snarere enn en defekt, siden den gjenspeiler den organiske uregelmessigheten til naturstein som mønsteret er ment å fremkalle.
To praktiske spaker styrer mønsterskalaen. For det første viskositetsgapet mellom grunnfargen og aksentfargen: et bredere gap gir skarpere, tynnere årer, mens et smalere gap gir mykere, bredere virvler. For det andre, avsetningsvolumet per pass: tyngre avleiringer gir mer tid før gelpunktet nås, noe som gir mønsteret mer rom til å utvikle seg før herding stopper det. Ingen av spakene bør justeres alene; endring av viskositet uten å justere avsetningsvolumet forskyver typisk mønsterskalaen i en uforutsigbar retning i stedet for den tiltenkte.
- Aksentharpiks med lavere viskositet gir generelt fine, trådlignende årer
- Aksentharpiks med høyere viskositet produserer generelt brede, skylignende flekker
- Omgivende trykktemperatur skifter åpningstidsvinduet og skal logges per skift
- Linjehastighet endrer oppholdstiden mellom avsetning og herding og trenger re-kalibrering hver gang den justeres
Matchende UV-skriverkapasitet til film- og klistremerkesubstrater
Ikke alle UV-kompatible presser er egnet for filmarbeid. A uv-skriver for klistremerker eller overføringsfilm trenger tre egenskaper som en generell UV-presse for stive underlag ikke alltid har: presis filmspenningskontroll, et herdesystem som ikke vil varmeforvrenge en tynn fleksibel bane, og et avsetningssystem som er i stand til å legge ned lag med variabel høyde uten å dra eller smøre våt harpiks ved påfølgende passeringer.
| Krav | Hvorfor det er viktig på film |
|---|---|
| LED-herding med lav varme | Tynne PET-baner forvrenges eller krymper under høyvarme kvikksølvdamplamper |
| Spenningskontroll med lukket sløyfe | Ujevn spenning forårsaker registreringsdrift over lang tid |
| Antistatisk webhåndtering | Statisk oppbygging på filmen trekker støv inn i våt harpiks før herding |
| Multi-pass hodejustering | Lagdelte avlastningseffekter krever repetisjonsnøyaktighet på under millimeter |
Filmtykkelsen begrenser også hva som er oppnåelig. Svært tynne filmer bøyer seg under den lokale vekten av et tykt oppbyggingslag, som kan telegrafere som en svak krusning på baksiden når rullen er viklet tilbake under spenning. Omformere som arbeider med mindre enn 25 mikron PET dekker vanligvis den totale oppbyggingshøyden lavere enn de ville gjort på en tyngre film, og kompenserer deretter visuelt med tekstur og glanskontrast i stedet for råhøyde.
Filmhåndtering, ikke harpikskjemi, er vanligvis den begrensende faktoren for hvor ambisiøst et teksturert design kan være på tynne, fleksible underlag.
Vanlige feil ved UV-lakktrykk og hvordan du kan forhindre dem
De fleste tekstur- og forgyllingsdefekter spores tilbake til en av et lite antall grunnårsaker, og å identifisere hvilken som er på spill tidlig i løpet sparer betydelig mer materiale enn å justere innstillinger ved å prøve og feile midtskift.
| Defekt | Sannsynlig årsak | Praktisk fiks |
|---|---|---|
| Myke eller uklare kanter på hevet tekst | Herdedosen er for lav eller lampeavstanden har avviklet | Bekreft lampeeffekten og tilbakestill avstanden |
| Sprekker på bøyde eller foldede områder | Oppbygging for tykk i forhold til filmfleksibilitet | Reduser antall lag eller bytt til en mer fleksibel harpikskvalitet |
| Ujevn glans over et flekklakkert område | Inkonsekvent avsetningstykkelse fra applikatoren | Kalibrer anilox eller digitalt hodeavsetningsvolum på nytt |
| Metallisk lag løftes ujevnt under overføring | Lakkmaske underherdet eller overherdet | Test herdevinduet på nytt i små trinn og hold det stødig |
| Marmoreringsmønster som kollapser til flat farge | Kuren ble utløst før mønsteret rakk å dannes | Forleng åpningstiden litt eller sakte linjehastigheten |
En nyttig disiplin er å holde en kort defektlogg knyttet til linjehastighet, lampeeffektavlesning og omgivelsestemperatur for hvert skift. Fordi UV-herdingsrespons er følsom for små miljøskift, kan mønstre som bare vises på visse skift eller visse årstider ofte spores til temperatur eller fuktighet i stedet for til selve pressinnstillingene.
Stille inn praktiske parametere for blank og teksturert finish
Tre innstillinger gjør mesteparten av jobben når en omformer trenger å flytte en jobb fra en flat blank finish mot en uttalt dimensjonal tekstur, eller omvendt.
- Innskudd volume per pass: kontrollerer hvor mye materiale som er tilgjengelig for byggehøyde før herding låser det på plass
- Herdedose per pass: styrer hvor raskt harpiksen stivner, som igjen styrer hvor mye avleiringen får jevne seg ut før herding
- Antall passeringer: kontrollerer kumulativ høyde og lar forskjellige harpikstyper legges lagvis for kombinerte effekter, for eksempel et matt teksturlag under en blank forseglingsbelegg
For en enkel, blank finish uten tekstur, er det vanligvis tilstrekkelig med en enkelt flompassasje med full herdedose og lavt avleiringsvolum. For en sterkt dimensjonal eller forgylt tekstur, bygger omformere seg vanligvis opp gradvis over tre til seks passeringer, og kontrollerer høyde og kantskarphet etter hver passasje i stedet for å forsøke å bygge den fulle i én avsetning, siden en enkelt for tykk passasje er langt mer utsatt for ujevn herding gjennom hele dybden enn flere tynnere passasjer herdet i rekkefølge. Kontroll etter hvert pass gir også et produksjonsteam muligheten til å stoppe tidlig hvis en lettere konstruksjon allerede oppfyller målutseendet, noe som unngår å bruke harpiks og pressetid på høyden det ferdige designet faktisk ikke trenger.
Hvor 3D og forgylt UV-tekstur passer inn i premium-emballasje
Dimensjonalt og metallisk UV-teksturarbeid spesifiseres oftest der en pakke eller etikett må signalisere et høyere nivå innenfor en produktlinje uten å endre den underliggende strukturelle emballasjen. En teksturert logo, en forgylt kant eller et marmorert aksentpanel gir en hyllevendt overflate en taktil pekepinn som et flatt trykk ikke kan gjenskape, og som stikkordet leses med et blikk selv før en shopper henter varen.
Som en premium emballasjeoverføringsfolie påføres denne typen film vanligvis ved varme- og trykkoverføring på stive eller halvstive emballasjesubstrater som brettekartonger, stive esker eller støpte hetter, i stedet for å bli brukt som den endelige synlige overflaten selv. UV-lakkarbeidet på filmen bestemmer det overførte mønsteret på forhånd, noe som betyr at designendringer kan testes og godkjennes på filmrullen før en enkelt enhet ferdig emballasje produseres, noe som reduserer risikoen for kostbar etterarbeid på primæremballasjematerialet.
Denne separasjonen mellom dekorasjon og struktur gir også merkevareteamene mer rom for å teste variasjoner. Fordi teksturen og det metalliske mønsteret allerede eksisterer på overføringsfilmen før den noen gang møter en kartong eller flaske, kan en designer sammenligne flere relieffdybder eller mønstertettheter side om side på flate filmprøver, velge den som fotograferer og håndterer best, og først da forplikte det valget til en full produksjonsserie av ferdig emballasje. Denne sekvenseringen forkorter tilbakemeldingssløyfen mellom design og produksjon sammenlignet med metoder der den dekorative effekten kun kan evalueres på den ferdige, sammensatte pakken.
- Flekkgylte kanter på brettekartonger for kosmetikk- og spritemballasje
- Teksturerte merkemerker på stive gaveesker og presentasjonsemballasje
- Marmorerte aksentpaneler på etiketter for skjønnhets- og personlig pleieprodukter
- Fint metallisk linjearbeid på hetter og lukkinger der flat foliestempling alene mangler detaljer
Oppbevaring og håndtering av UV-teksturert film før konvertering
Arbeidet stopper ikke når en rull kommer av pressen. En film med en tydelig strukturert eller forgylt overflate er mer følsom for håndteringsskader enn en flattrykt rull, fordi hevede områder konsentrerer trykket ved kontaktpunkter i stedet for å spre det jevnt over arket. Stabling av ferdige ruller feil, eller oppbevaring av dem i et rom med store temperatursvingninger, er en av de vanligste måtene en omformer mister ellers godt materiale før den når overførings- eller lamineringsstadiet.
| Håndteringsfaktor | Anbefalt praksis |
|---|---|
| Rulleorientering | Oppbevares oppreist på en kjernestøtte i stedet for stablet flatt |
| Omgivelsestemperatur | Hold deg innenfor et stabilt område for å unngå at harpiksen blir sprø eller mykner |
| Fuktighetseksponering | Unngå lagring med høy luftfuktighet som kan påvirke ytelsen til utgivelseslaget |
| Interleaving | Bruk en beskyttende liner mellom omslagene for kraftig teksturerte design |
Ledetiden mellom utskrift og konvertering har også større betydning for UV-teksturert film enn for flat film. Fordi den herdede harpiksen fortsetter å stabilisere seg kjemisk i en kort periode etter den første herdingen, tillater omformere vanligvis en kort hvileperiode før de kjører en kraftig oppbygd rull gjennom en overføringspresse, noe som reduserer sjansen for at teksturen skifter eller at frigjøringsegenskapene endrer seg midtveis.
Kvalitetsteam som jobber med denne typen film holder rutinemessig et referanseprøvebrett med godkjente teksturer og glansnivåer ved siden av inspeksjonsstasjonen, siden visuell sammenligning mot en fysisk standard fanger opp subtil drift i byggehøyde eller mønstertetthet langt raskere enn å måle hver rull fra bunnen av mot en skriftlig spesifikasjon alene.
Ofte stilte spørsmål
Q1: Hva skiller UV-lakk fra et standard laminat eller belegg på film?
Standardbelegg tørker eller herder sakte og legger seg i et flatt, jevnt lag. UV-lakk herder i løpet av sekunder under ultrafiolett lys, som fryser harpiksen på plass før den rekker å flate ut, slik at den kan beholde høyden, kantene og mønsteret som et konvensjonelt belegg mister.
Spørsmål 2: Kan UV-lakktekstur bare brukes på utvalgte områder av et design, i stedet for hele arket?
Ja. Spot-påføring er en av de vanligste bruksområdene, siden selektiv heving eller teksturering av kun en logo, kant eller et lite motiv skaper kontrast mot det flate trykket rundt og bruker mindre harpiks enn en helarksbehandling.
Q3: Gir en tykkere lakkoppbygging alltid en bedre taktil effekt?
Ikke nødvendigvis. Utover en viss høyde øker ekstra tykkelse risikoen for sprekker på bøyd film og kan bremse herding gjennom hele dybden av avleiringen. De fleste omformere finner en moderat oppbygging kombinert med skarpe kantdefinisjoner som mer premium enn overdreven høyde alene.
Q4: Hvordan holdes et marmorert mønster konsistent over en lang produksjonsserie?
Konsistens avhenger av å holde den åpne tiden mellom avsetning og herding stabil, siden det vinduet er det som lar mønsteret dannes. Linjehastighet, lampeeffekt og omgivelsestemperatur påvirker alle vinduet og må overvåkes sammen i stedet for individuelt.
Spørsmål 5: Hvilke substrategenskaper bør kontrolleres før du kjører en forgylt teksturjobb?
Filmtykkelse, overflateenergi og flathet under spenning er hovedfaktorene. Tynne filmer eller filmer med lav overflateenergi kan trenge et primerpass eller justert herdedose for å oppnå pålitelig vedheft og konsistent glans over hele banens bredde.
Q6: Er UV-lakkutskrift egnet for korte produksjonsserier, eller bare lange serier?
Det passer begge, men av forskjellige grunner. Korte kjøringer fordeler fordi laginnstillinger kan justeres digitalt uten nytt verktøy, mens lange løp drar nytte av prosessens konsekvente, repeterbare herdeoppførsel når parametere er låst inn.